| 审查分类 | 审查内容 | 备注 |
|---|---|---|
| 板形审查 | 板框四周倒圆角,倒角半径2mm。特殊情况参考结构设计要求。 | |
| 板框要标注尺寸,标注尺寸只能放置在机械层5和机械层6。 | ||
| 标注审查 | 板子的型号要放置优先在顶层丝印层。 | 这点可根据实际情况调整。 |
| 器件位号是否遗漏,位置是否能正确标识器件,并且要整齐(左至右的原则) | 高密度板,可以把位置号调整到机械层11和机械层12。 | |
| 布局审查 | 插件电容的极性方向,最好放置成同一方向,方便核查 | |
| 根据某些元件的特殊要求,设置禁止布线区。 | ||
| 遵照"先大后小,先难后易"的布置原则,即重要的单元电路、核心元器件应当优先布局; | ||
| 布局中应参考原理框图,根据单板的主信号流向规律安排主要元器件; | ||
| 相同结构电路部分,尽可能采用"对称式"标准布局; | ||
| 按照均匀分布、重心平衡、版面美观的标准优化布局; | ||
| 根据结构图和生产加工时所须的夹持边设置印制板的禁止布线区、禁止布局区域。例如器件到板边距离要6mm以上;如果是拼板设计+工艺边,这要求可以降至3mm。 | ||
| 布局应尽量满足以下要求:总的连线尽可能短,关键信号线最短;高电压、大电流信号与小电流,低电压的弱信号完全分开;模拟信号与数字信号分开;高频信号与低频信号分开;高频元器件的间隔要充分; | ||
| 综合考虑PCB性能和加工的效率选择加工流程。加工工艺的优选顺序为:元件面单面贴装——元件面贴、插混装(元件面插装焊接面贴装一次波峰成型)——双面贴装——元件面贴插混装、焊接面贴装。 | ||
| 元件布局时,应适当考虑使用同一种电源的器件尽量放在一起,以便于将来的电源分隔。 | ||
| IC去偶电容的布局要尽量靠近IC的电源管脚,并使之与电源和地之间形成的回路最短 | ||
| 元器件的排列要便于调试和维修,亦即小元件周围不能放置大元件、需调试的元器件周围要有足够的空间; | 对于有高密度PCBA,这点非必须考虑项。 | |
| 发热元件要一般应均匀分布,以利于单板和整机的散热,除温度检测元件以外的温度敏感器件应远离发热量大的元器件。 | ||
| 不同电源层在空间上要避免重叠。主要是为了减少不同电源之间的干扰,特别是一些电压相差很大的电源之间,电源平面的重叠问题一定要设法避免,难以避免时可考虑中间隔地层 | ||
| 电源层与地层之间,要遵守20H原则。 | ||
| 工艺审查 | 每一层,需要两个Mark点,一般是左下和右上角放置,靠板边6mm以上。 | |
| 采用波峰焊接生产工艺时,插件阻容件轴向要与波峰焊传送方向垂直; | ||
| 插件器件与贴片器件的距离要大于10mm以上,避免波峰焊接不良; | ||
| 大面积铜箔区的元件焊盘,应设计成花焊盘 | ||
| 检查定位孔、定位件是否与结构图一致,ICT定位孔、SMT定位光标是否加上并符合工艺要求 | ||
| PCB上的ICT测试点的数目应符合ICT测试规范的要求,且应在PCB板的焊接面,检测点可以是器件的焊点,也可以是过孔。 | ||
| 走线审查 | 一般信号线,走0.2mm线宽,电源线最少以1A/1mm这样换算; | |
| 线间距的安全距离,以1KV/1mm这样换算,关键地方,可能需要挖空PCB; | ||
| 大地线,跟所有线的安全距离,要保证3mm以上安全距离; | ||
| 检查高频、高速、时钟及其他脆弱信号线,是否回路面积最小、是否远离干扰源、是否有多余的过孔和绕线、是否有垮地层分割区 | ||
| 检查晶体、变压器、光藕、电源模块下面是否有信号线穿过,应尽量避免在其下穿线,特别是晶体下面应尽量铺设接地的铜皮。 | ||
| 检查电源、地的分割正确;单点共地已作处理; | ||
| 计算电源的最大电流,查表核对走线线宽是否符合要求。如果空间不运行,考虑开窗铺锡或者焊接铜排。 | ||
| 过孔的尺寸要求,默认使用选择0.4mm/0.6mm。 | ||
| 为了防止串扰,要遵循3W规则。 | ||
| 平面层一般用于电路的电源和地层(参考层),由于电路中可能用到不同的电源和地层,需要对电源层和地层进行分隔,其分隔宽度要考虑不同电源之间的电位差,电位差大于12V时,分隔宽度为50mil(1.27mm),反之,可选20--25mil 。 | ||
| 为了避免产生"天线效应",减少不必要的干扰辐射和接受,不允许出现一端浮空的布线(Dangling Line), | ||
| 需要做阻抗匹配的走线,需要考虑叠层设计,计算阻抗。 | ||
| 铺铜时,要避免孤立铜区存在。 | ||
| 其它审查 | 同一个机种的PCB板上,相同参数的元件要采用相同的封装。 | |
| 输出光绘文件,用CAM350检查、确认光绘正确生成 | ||
| 导出Gerber之前,一定要做规则检测,不能有任何错误提示。 | ||
| 按规定填写PCB设计(归档)自检表,连同设计文件一起提交给工艺设计人员进行工艺审查 |
问:人形机器人PCBA的BGA焊接为什么那么容易出问题?振动环境下的焊点可靠性怎么保障?捷创电子有什么解决方案?
答: 人形机器人PCBA的BGA焊接问题,是量产阶段最隐蔽也最致命的品质隐患——外观看不出、功能测试时可能正常,但运行几百小时后,机器人开始关节抖动、动作卡顿、甚至突然停机。拆开一看,BGA焊点出现了微裂纹。行业数据显示,人形机器人早期故障中超过60%与焊点失效相关。关节区域持续振动,焊点在数万次微振动中产生疲劳裂纹,最终导致电气开路。本文从失效机理、捷创电子的工艺对策、检测验证三个维度,解析人形机器人PCBA振动环境下BGA焊接的关键要求和解决方案。
一、振动环境下BGA焊点的失效机理:焊点不是“瞬间断裂”的
BGA焊点在振动环境下的失效不是“瞬间断裂”,而是“累积疲劳”。每次振动都会在焊球内部产生微小应力,尤其是在焊球与焊盘交界处的金属间化合物层附近,应力最为集中。对于人形机器人,关节驱动板在行走、奔跑等动作中持续承受5-500Hz的随机振动。BGA焊点就在这种持续微振动中,经历数万次到数百万次的应力循环,最终疲劳开裂。
板翘曲是BGA虚焊的“放大器”。0.5mm间距BGA,哪怕PCB板翘曲度仅超出行业标准0.75%一点点,就足以导致边缘焊点的共面性不足,回流焊时这些焊点无法与PCB焊盘充分接触,形成虚焊。而虚焊的焊点在振动环境中,裂纹扩展速度远快于正常焊点。
二、捷创电子的三大工艺对策
对策一:底部填充胶——抗振能力提升3-5倍
在BGA芯片底部填充特种胶水,利用毛细作用完整填充芯片与PCB之间的间隙,固化后形成物理支撑结构。底部填充胶将BGA焊点与PCB“粘接”为一个整体,振动应力被胶体吸收和分散,不再直接作用在焊点上。
六大必涂部位:
| 部位 | 核心风险 | 用胶建议 |
|---|---|---|
| 主控芯片(CPU/AI芯片) | 热应力+振动,500次高低温循环后焊点开裂率超62% | 高Tg、低CTE、高流动性底部填充胶 |
| 关节伺服驱动芯片 | 高频振动、冲击,关节卡顿源头 | 高韧性、抗弯折型底部填充胶 |
| 力矩/位置传感器芯片 | 微小振动导致信号漂移 | 低粘度、低应力型 |
| 视觉/深度摄像头芯片 | 热循环+运动振动,识别延迟 | 柔韧型、低污染风险 |
| 电源管理芯片 | 大电流+热应力+振动,焊点故障率高3-5倍 | 导热型、阻燃型 |
PCB可测试性设计(DFT,Design for Testability),简单来说,就是在PCB设计阶段,就提前为后续的制造测试和故障诊断做好规划。它的核心目标是确保电路板在生产出来后,能够被高效、准确地检测出制造缺陷,比如短路、断路、元件焊锡不良等问题。
一、DFT的作用与意义
-
核心目的:发现制造缺陷:DFT不是为了验证设计功能是否“正确”(那是设计验证的范畴),而是为了确保生产出来的产品没有制造过程带来的问题。波峰焊可能产生焊锡短路、BGA(球栅阵列封装)芯片下方可能存在你看不到的虚焊,这些都依赖测试来发现。
-
具体价值: 1)提升质量和良率:通过测试及早发现并剔除不良品,保证出货产品的可靠性。 2)降低成本和缩短周期:设计时就考虑测试,可以避免后续为增加测试点而进行 costly 的改版(重新设计),同时也能简化测试流程,加快生产速度。 3)应对技术挑战:随着PCB越来越密集,BGA等封装让物理探针难以触及所有节点,DFT通过引入如边界扫描(JTAG)等技术,解决了“不可测”的难题。
二、PCB设计中的DFT要求
要在设计中落实DFT,主要需从两个层面入手:一个是使用探针的“物理测试”(如ICT,即在线测试),另一个是依靠芯片内部逻辑的“边界扫描测试”(JTAG)。
1、ICT测试的基本原理
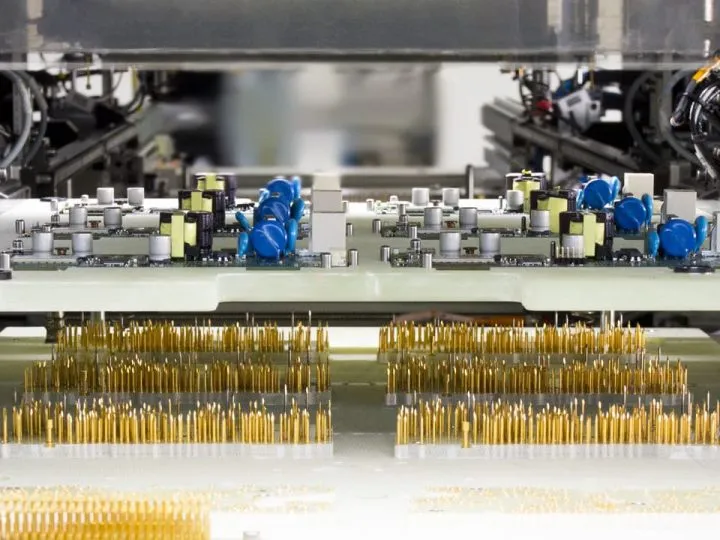
ICT通过针床治具上的弹簧探针,接触PCB上预设的测试点,测量电阻、电容、电感、二极管、IC逻辑门等电气参数。它可以快速判断:开短路、元件值偏差、极性反向、IC功能异常。ICT的优势是速度快(每片板几秒到几十秒)、覆盖率高(可达85%以上),但前提是PCB设计阶段必须预留测试点。没有测试点,ICT就是空中楼阁。
一、 外形设计
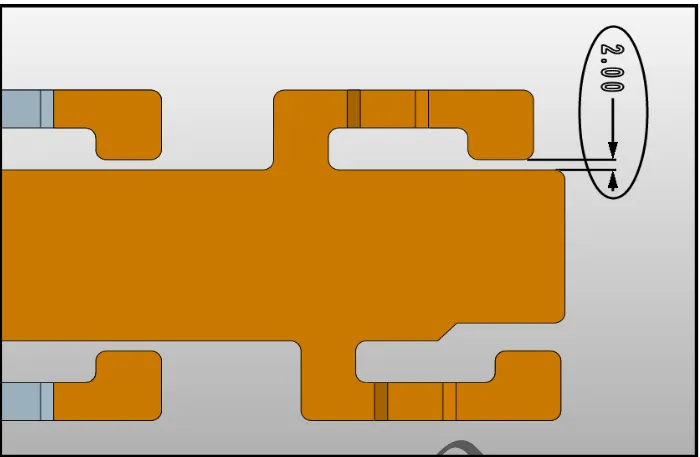
1、所有 FPC 外形边与边间距必须满足≥2mm,2mm 间距是刀模制造极限稳定水平,<2mm 刀片与刀片之间的木板容易在冲床冲击的振动下造成开裂,钳在木板上刀片出现松动,导致刀具变形。
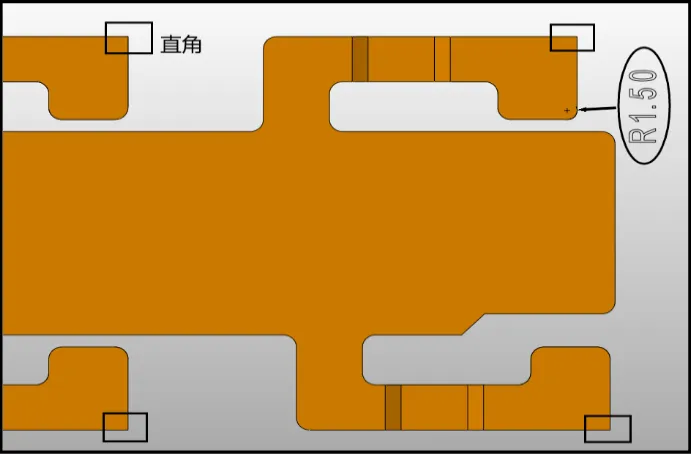
2、所有 FPC 边缘都需要导角处理(除采集片外角)。导角可以防止 FPC 撕裂,导角必须满足 R≥1.5mm,R1.5mm是刀模制造极限。
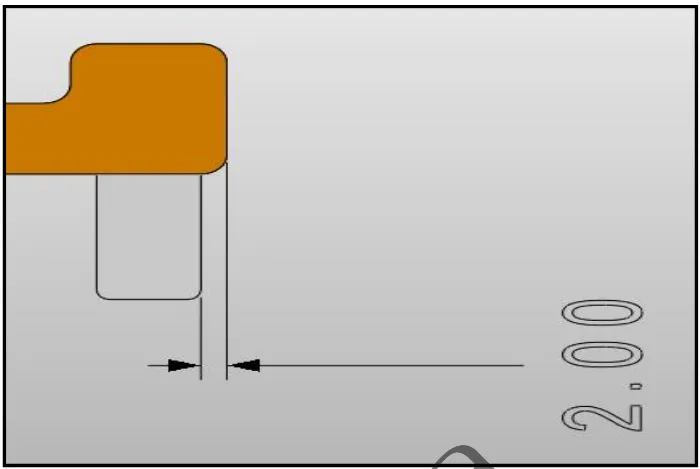
3.、焊盘和线路边缘都需要确认距离外形≥0.8mm。<0.8mm 工艺边在生产时会出现不稳定因素,焊盘和线路有被冲切的风险。 4、采集片边缘距离 FPC 外形边缘间距必须满足≥2mm,<2mm 会导致采集片面上的 PI 保护膜压不实,出现边缘开裂现象。
核心要点: 把电动自行车充电器卖进欧盟从来不是单一一份测试报告——它是叠在 CE 标志之上的四层义务堆栈。充电器本体必须通过 EN 60335-2-29(电池充电器安全)和 EN 55014-1/-2(EMC);电池包需要持有 EN 50604-1 报告;整车则要满足 EN 15194(EPAC 安全标准)。任何一层缺失,集装箱就会被海关扣下,无论你已经付过多少测试费。
TL;DR: 自 2026 年起,欧盟海关与各成员国市场监管机构按照低电压指令 2014/35/EU 与 EMC 指令 2014/30/EU,对进口电动自行车充电器的抽查显著收紧。充电器安全的协调标准是 EN 60335-2-29,EMC 是 EN 55014 系列;电池侧是 EN 50604-1,整车 EPAC 是 EN 15194(现行版本 EN 15194:2017+A1:2023)。相邻品类 PLEV(电动滑板车、平衡车等)适用 EN 17128,而非 EN 15194。美国市场的 UL 2849 不被欧盟接受作为替代证据。
为什么 2026 年欧盟电动自行车充电器合规变难了
2023 年欧洲已成为全球最大的电动自行车零售市场(数据来源
《欧洲自行车产业与市场报告》),政策力度同步加码。2024—2025 年间,德国 BNetzA、荷兰 ILT、法国 DGCCRF 等多个成员国市场监督机构陆续公布召回名单,涉及多批进口电动自行车充电器因 EMC 或绝缘项目失效被下架。欧盟委员会 2024 年关于新机械法规 (EU) 2023/1230 的进展报告也明确把"配套于轻型电动车的电池充电器"列为更高风险类别。新机械法规将于 2027 年 1 月 20 日正式适用,届时取代现行的 2006/42/EC 指令。对 2026—2027 过渡期内的 OEM 而言,有三件事最关键:
- CE 标志属于自我声明,但其背后的技术文件必须包含针对协调标准的测试报告(报告所列标准须出现在欧盟官方公报 OJEU 协调标准清单中)。
- 每一层都可被独立抽查:海关稽查官可以在码头开箱,扫描合格声明上的二维码,当场要求出示 EN 60335-2-29 的测试报告。
- 美国 UL 2849 报告不能替代——属于不同监管体系下的不同测试范围。如果你同时供货美欧,两份认证都得做。
